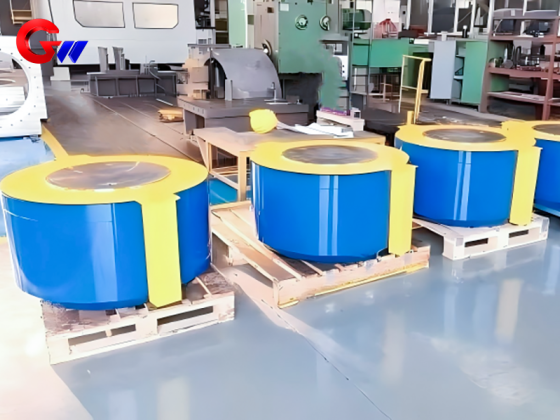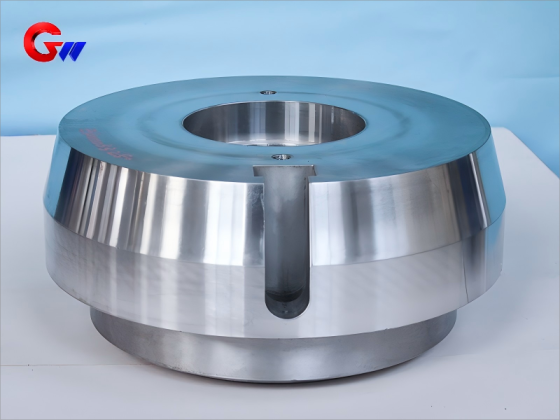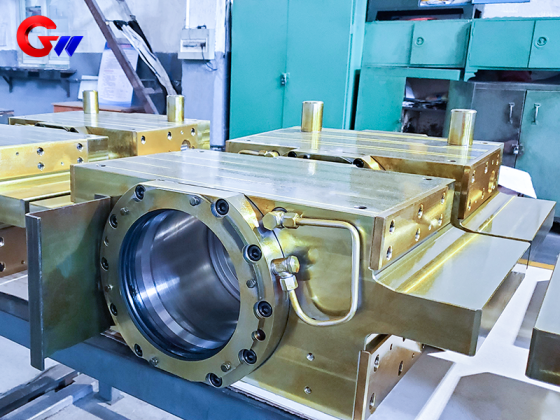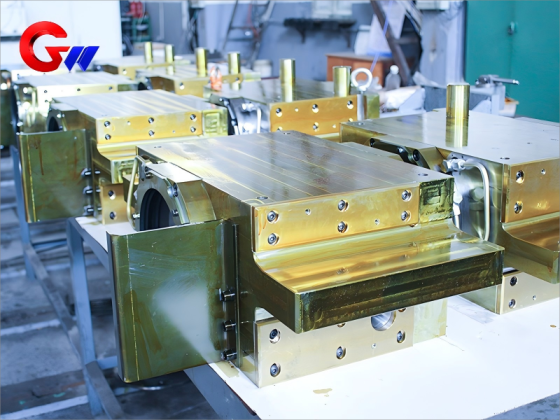
Koudwalsmachine van de bedieningszijde rollagerblok
Het lagerblok aan de werkzijde van de walsrol is een nauwkeurig bewerkt steunonderdeel dat is ontworpen voor de walsrolconstructie van een koudwalserij. Het zorgt voor een nauwkeurige positionering van het lager, een stabiele structurele ondersteuning en een betrouwbare uitlijning voor de werking van de walsrol onder continue walsomstandigheden.
Dit onderdeel is ontworpen voor de productie van roestvrij staal, siliciumstaal en ultradunne strips en combineert een constructie van QT600-3 nodulair gietijzer, gecontroleerde warmtebehandeling, precisie-CNC-bewerking, zeer nauwkeurige lagerinterfaces, olie-lucht smering en meertraps afdichting.
Belangrijkste kenmerken
- Zeer nauwkeurige positionering: Radiale slingering van de werkrol wordt beperkt tot ≤ 0,01 mm, wat nauwkeurig stripwalsen mogelijk maakt.
- Efficiënte rolwisseling: Geïntegreerd hydraulisch vergrendelingsmechanisme met een beoogde rolwisseltijd van ≤ 10 minuten.
- Trillingsbeheersing: Ontworpen voor het beheersen van hoogfrequente trillingen tussen 20 en 500 Hz, met een gespecificeerde amplitude van ≤ 0,5 μm.
- Nauwkeurige lagerinterface: Cilindriciteit van het lagergat gecontroleerd tot ≤ 0,003 mm.
- Meerdere toepassingen in walserijen: Geschikt voor UC-MILL-walserijen met zes walsen en Sendzimir-walserijen met twintig walsen.
Merk: GW Precision
Productherkomst: Luoyang, China
Levertijd: Volgens contractuele afspraken
Leveringscapaciteit: tot 1.000 stuks per jaar
- GW Precision
- China, Luoyang
- Contractuele bepaling
- De jaarlijkse capaciteit bedraagt 1000 stuks.
- informatie
Koudwalsmachine van de bedieningszijde rollagerblok
Specificaties voor materiaal en warmtebehandeling
Hoofdmateriaal
Dewerkrollagerblokis vervaardigd vanQT600-3 nodulair gietijzer, overeenkomend metEN-GJS-600-3Het materiaal wordt gekozen vanwege de combinatie van structurele sterkte, vormvastheid, trillingsdemping en een geschikte sterkte-gewichtsverhouding.
De opgegeven materiaaldichtheid is ongeveer7,1 g/cm³Dankzij de mechanische eigenschappen en dempingseigenschappen is het geschikt voor het ondersteunen van de werkrol en het lager in een precisieopstelling.koudwalserij.
Chemische samenstelling
| Element | Specificatie |
|---|---|
| Koolstof (C) | 3,6–3,8% |
| Silicium (Si) | 2,2–2,5% |
| Mangaan (Mn) | ≤ 0,3% |
| Magnesium (Mg) | 0,03–0,05% |
Het materiaal is ontworpen om voldoende structurele stijfheid te bieden en tegelijkertijd trillingen te dempen tijdens het walsen. De gespecificeerde trillingsdempingsgraad is≥35%.
Voor een toepassing aan de operationele zijde is materiaalstabiliteit bijzonder belangrijk, omdat de ondersteuningsstructuur de relatieve positie van de onderdelen moet handhaven.werkrol, lagerconstructie en hydraulische componenten tijdens herhaalde rolbewegingen.
Belangrijkste componentmaterialen en oppervlaktebehandeling
Verschillende functionele gebieden van delagerblok van een walserijGebruik materialen en oppervlaktebehandelingen die zijn geselecteerd op basis van de bedrijfsomstandigheden.
| component | Materiaal | Behandeling |
|---|---|---|
| Lagerbloklichaam | QT600-3 nodulair gietijzer | Isothermisch afkoelen en versterken door middel van shotpeening |
| Slijtvaste voering | GCr15SiMn | Diepe cryogene behandeling + 20 μm hardverchroming |
| Afdichtingscomponent | PTFE + 316L | Laser microtexturering |
De QT600-3 behuizing vormt het belangrijkste structurele onderdeel van dewerkrollagerblokIsothermisch afkoelen en straalpolijsten worden toegepast volgens het gespecificeerde productieproces.
De slijtvaste voering is gemaakt van GCr15SiMn. Diepe cryogene behandeling en hardverchroming worden toegepast om de gebruikseigenschappen van de voering te verbeteren, met een gespecificeerde chroomlaagdikte van20 μm.
Voor de afdichtingscomponenten worden PTFE en 316L gebruikt. Laser-microtexturering wordt toegepast op de specifieke afdichtingsoppervlakken om de vereiste afdichtings- en werkingseigenschappen te ondersteunen.
De combinatie van deze materialen zorgt ervoor dat het onderdeel structurele ondersteuning, slijtvastheid en afdichtingsfuncties in één geheel integreert.koudwalserijmontage.
GW Precisie Warmtebehandelingsproces
Isotherme afkoeling
Het hoofdgedeelte van dewerkrollagerblokondergaat een gecontroleerd warmtebehandelingsproces:
Verwarming:900 °C × 2 uur
Verkoelend zoutbad:300 °C × 1 uur
Luchtkoeling
Dimensionale stabiliteitsbehandeling
Verouderingsbehandeling:180 °C × 24 uur
Gespecificeerde dimensionale verandering:≤0,005%
Warmtebehandeling is een belangrijk onderdeel van het productieproces, omdat de dimensionale stabiliteit direct van invloed is op de nauwkeurigheid van het lageroppervlak en de montageoppervlakken.
Voor een precisielagerblok van een walserijOngecontroleerde maatafwijkingen na de bewerking kunnen de lagerinstallatie en de uitlijning van het lager beïnvloeden.werkrolen de structuur van de walserij. De voorgeschreven verouderingsbehandeling wordt daarom gebruikt om de dimensionale stabiliteit te verbeteren vóór de uiteindelijke precisiebewerking en inspectie.
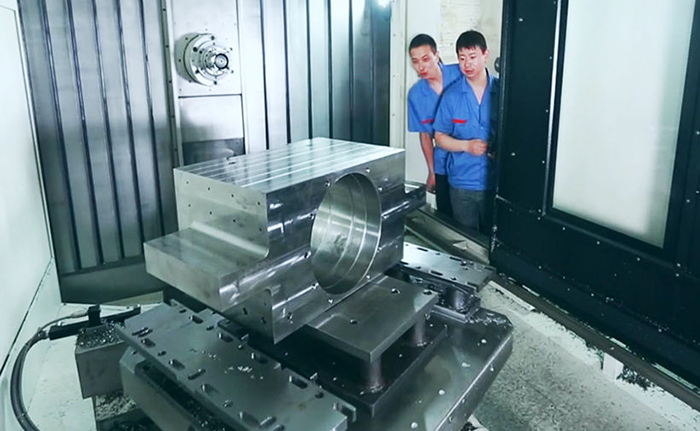
Nauwkeurigheid van mechanische bewerking
Maatnauwkeurigheid is een van de belangrijkste productie-eisen voor dewerkrollagerblokKritische lager- en montage-interfaces worden geïnspecteerd volgens gespecificeerde tolerantieniveaus.
Kritische maattoleranties
| Functie | Specificatie | Inspectiemethode |
|---|---|---|
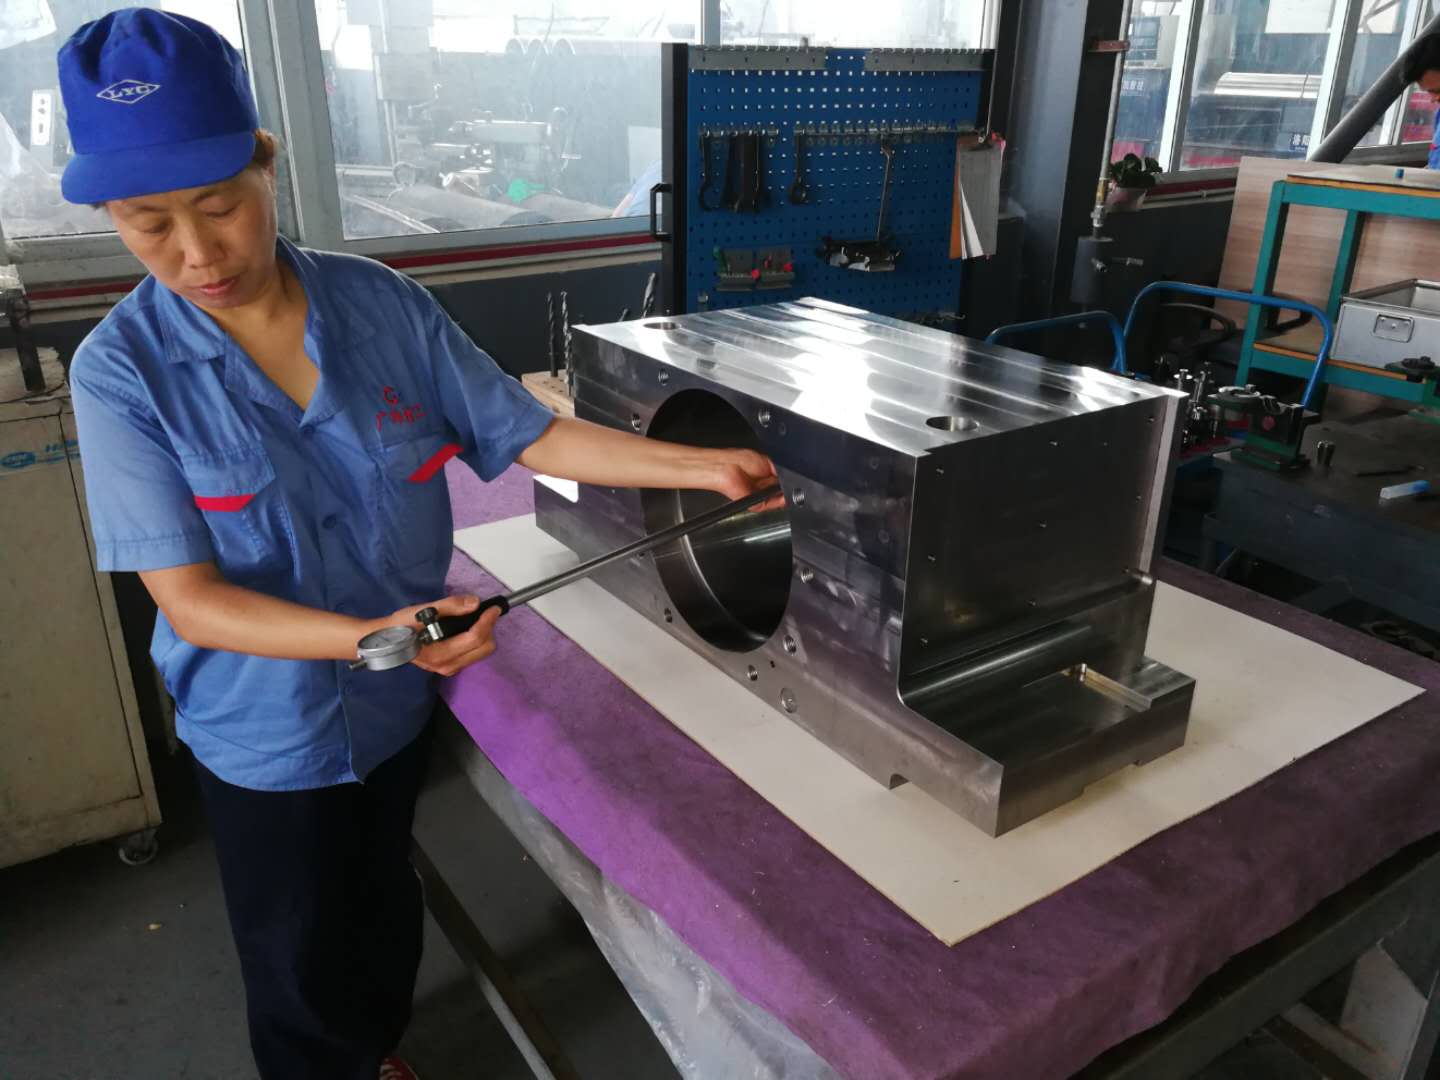
| Lagergat | Φ200–400 mm, IT4 | Elektronische stekkermeter + rondheidstester |
| Installatieoppervlak voor hydraulische cilinders | Vlakheid 0,01 mm | Optisch vlak |
| Positioneringspenopening | H6 | Coördinatenmeetmachine |
| Cilindriciteit van het lagergat | ≤0,003 mm | Nauwkeurige dimensionale inspectie |
| Verticaliteit van het installatieoppervlak | ≤0,005 mm/100 mm | Nauwkeurige dimensionale inspectie |
Het lagergat is een cruciaal raakvlak tussen dewerkrollagerconstructie en de ondersteuningsstructuur. Een cilindriciteitseis van≤0,003 mmis gespecificeerd om de vereiste geometrische conditie te behouden.
Het montageoppervlak van de hydraulische cilinder moet aan een bepaalde vlakheidseis voldoen.0,01 mmDe gaten voor de positioneringspennen worden vervaardigd met een H6-tolerantie.
De verticaliteit van elk installatieoppervlak wordt gecontroleerd om≤0,005 mm/100 mmDeze bedieningselementen helpen de installatierelatie van het onderdeel binnen de te handhaven.koudwalserij.
Smeersysteem
DewerkrollagerblokHet maakt gebruik van een olie-lucht smeersysteem voor gecontroleerde smeermiddeltoevoer naar het lagergebied.
Olie-lucht smering
Smeermiddel:ISO VG 68 synthetische esterolie met MoS₂-additief
| Parameter | Specificatie |
|---|---|
| Olievolume | 0,05 ml/keer |
| Luchtdruk | 0,4–0,6 MPa |
| Frequentie | 2–5 Hz |
| Aanpassing | Automatisch aangepast aan de rolsnelheid |
Het olie-luchtsysteem zorgt voor gecontroleerde smering tijdens continu bedrijf. De smeerfrequentie kan automatisch worden aangepast aan de rolsnelheid, waardoor een optimale smering behouden blijft onder wisselende productieomstandigheden.
Voor de montage aan de bedieningszijde draagt stabiele smering bij aan een betrouwbare werking van het lageroppervlak en ondersteunt het de continue bedrijfsvereisten van dekoudwalserij.
Toepassing in koudwalserijen
De operationele kantwerkrollagerblokHet is ontworpen voor koudwalsmachines die worden gebruikt bij de productie van roestvrij staal, siliciumstaal en ultradunne strips.
Six-High UC-MILL
Het onderdeel kan worden toegepast in UC-MILL-configuraties met zes walsen voor het walsen van roestvrij staal en siliciumstaal.
Gespecificeerde walsdikte:
0,1–2,0 mm
De ondersteuningsconstructie aan de bedieningszijde biedt de benodigde interface voor de positionering van de werkrol en de installatie van de lagers in dit type constructie.koudwalserij.
Twintig-hoge Sendzimir-walserij
Het onderdeel kan ook worden gebruikt voor twintigwalserijtoepassingen van Sendzimir, waarbij ultradunne strips worden verwerkt.
Gespecificeerde walsdikte:
0,02–0,2 mm
Bij de productie van ultradunne strips worden hoge precisie-eisen gesteld aan de uitlijning van lagers, dimensionale stabiliteit, trillingsbeheersing en nauwkeurige positionering van de componenten.werkrol.
Kwaliteitscontrole
GW Precision past procesgerichte kwaliteitscontrole toe gedurende het gehele productieproces.werkrollagerblokDit omvat onder andere materiaalvoorbereiding, warmtebehandeling, CNC-bewerking, precisie-inspectie, reiniging en uiteindelijke levering.
Kritische afmetingen worden gecontroleerd met behulp van geschikte meetapparatuur, waaronder elektronische meters, rondheidsmeetapparatuur, optische vlakheidsmeting en coördinatenmeetmachines.
Bijzondere aandacht wordt besteed aan lagergaten, positioneringsgaten, montageoppervlakken, geometrische toleranties en andere functionele interfaces.
Het voltooidelagerblok van een walserijHet oppervlak wordt gereinigd en ontbraamd vóór de eindinspectie. De inspectiedocumentatie wordt opgesteld volgens de geldende productie- en contractuele eisen.
Door middel van gecontroleerde materiaalselectie, warmtebehandeling, precisiebewerking, dimensionale inspectie, smeerontwerp en afdichtingsconfiguratie levert GW Precision lagersteuncomponenten voor veeleisende toepassingen.koudwalserijtoepassingen.
E-MAIL:guangwei@gwspool.com