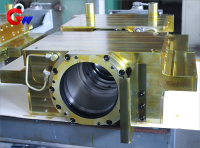
Koudwalsmachine, bedieningszijde, tussenrollagerblok
Materiaal en warmtebehandeling van het tussenliggende rollagerblok aan de werkzijde van de koudwalserij
Materiaal van het lagerblokhuis aan de werkzijde van de tussenliggende rollager:
Hoogwaardig gietijzer (HT300/HT350) of gietstaal (ZG310-570), met een treksterkte van ≥500 MPa.
Slijtvaste voering:
Brons (ZCuAl10Fe3) of polymeercomposietmateriaal, zoals gemodificeerd PTFE-materiaal.
Warmtebehandeling:
Gietstukken vereisen een verouderingsbehandeling om interne spanningen te elimineren en hoogfrequente harding van kritische contactoppervlakken, met een typische hardheid van HRC 45-50.
Merk: GW Precision
Productoorsprong: Liaoyang
Levertijd: Contractuele bepaling
- GW Precision
- China, Luoyang
- Contractuele bepaling
- informatie
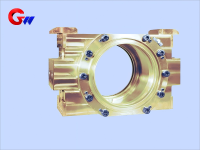
Tussenliggend rollagerblok van de koudwalsmachine aan de bedieningszijde
Afmetingen en toleranties van het tussenliggende rollagerblok aan de bedieningszijde
Montagegaten voor lagers:
De montagegaten voor de lagers worden nauwkeurig gefreesd volgens het lagertype en de eisen van de walserij. Voor lagers zoals de vierrijige kegellagers uit de TQO-serie is de toepasselijke passingstolerantie doorgaans H6 voor het binnengat of js6 voor de buitendiameter, afhankelijk van de specificaties van de lagerfabrikant en het daadwerkelijke montageontwerp.
Oppervlakteruwheid:
De Ra-waarde van het contactoppervlak van het lager is ≤ 0,8 μm, terwijl de Ra-waarde van het niet-contactoppervlak ≤ 3,2 μm is. Een gecontroleerde oppervlakteruwheid draagt bij aan een stabiele lagerpassing en betrouwbare contactomstandigheden.
Positioneringsnauwkeurigheid:
De rondheid van de lagerboring is ≤ 0,008 mm en de coaxialiteit is ≤ 0,015 mm/500 mm. De passingsspeling met de rolhals bedraagt 0,05-0,10 mm, rekening houdend met thermische uitzetting en de feitelijke bedrijfsomstandigheden.
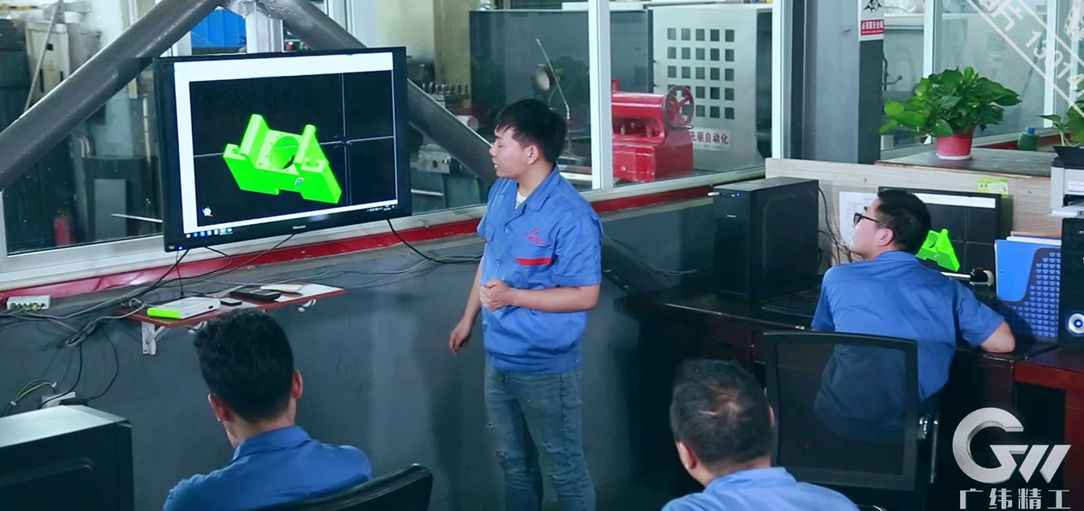
CNC-bewerkingsprogrammering
CNC-bewerkingsprogramma's worden vóór de productie geverifieerd door middel van pc-gebaseerde simulatie. Gereedschapspaden en bewerkingssequenties worden geoptimaliseerd om de maatnauwkeurigheid te verbeteren, onnodige gereedschapsbewegingen te verminderen en een constante bewerkingskwaliteit te garanderen. Een goede procesplanning draagt ook bij aan het verkrijgen van schone en uniforme bewerkte oppervlakken op het lagerblok.
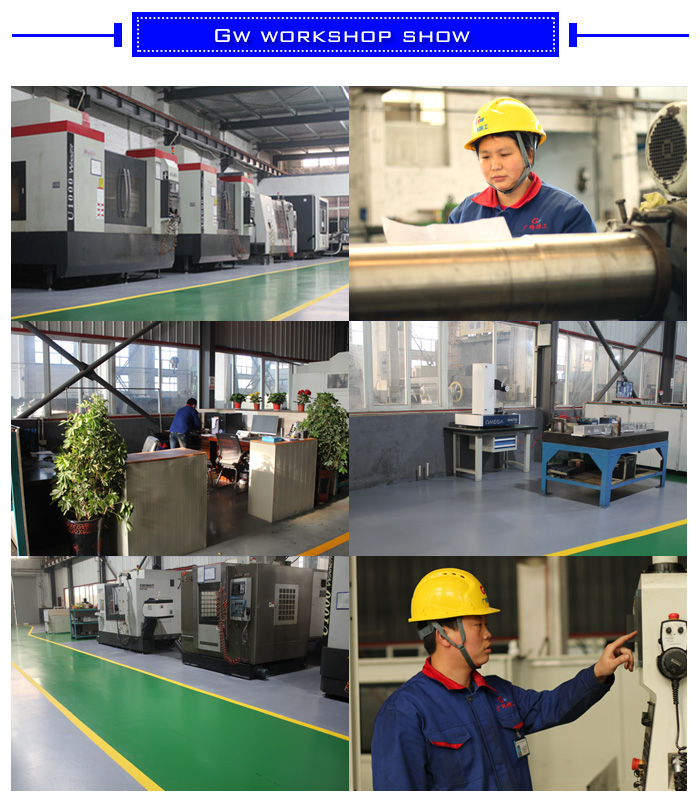
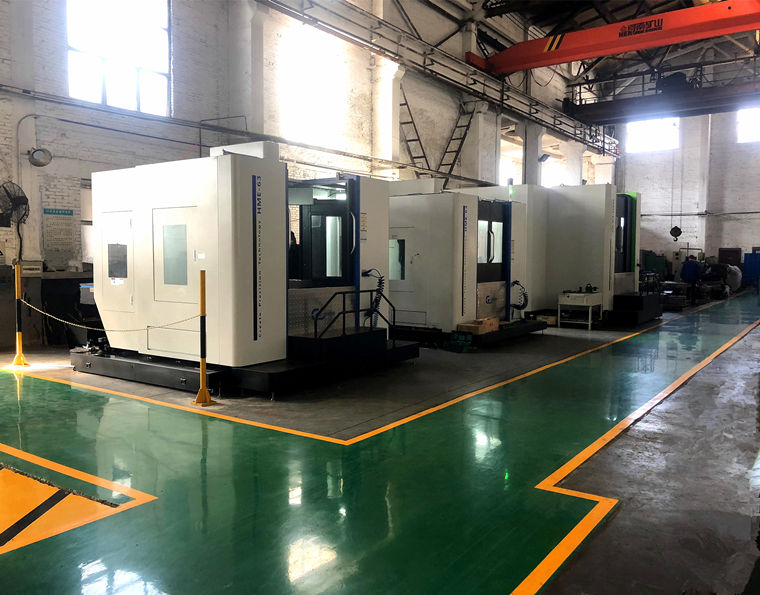
Hoogprecisieverwerkingsapparatuur
CNC-horizontale bewerkingscentra, CNC-verticale bewerkingscentra, vijfassige bewerkingscentra en andere uiterst nauwkeurige machines worden geselecteerd op basis van de grootte en structurele complexiteit van het tussenliggende rollagerblok aan de werkzijde. Deze machines bieden de vereiste positioneringsnauwkeurigheid en bewerkingsmogelijkheden voor grote lagerboringen, montageoppervlakken, boutgaten en complexe structurele elementen.
Productie- en assemblageproces
De lagergaten worden, waar gespecificeerd, op CNC-boor- en freesmachines gefreesd met een nauwkeurigheid van IT6-niveau. Honen of slijpen kan worden gebruikt voor de uiteindelijke afwerking om de vereiste maatnauwkeurigheid en oppervlaktekwaliteit te bereiken. De positioneringsfout van kritische boutgaten is ≤ 0,05 mm om een nauwkeurige verbinding met het walsframe te garanderen.
Montagevereisten:
De voorspanning van het lager wordt aangepast aan de specificaties van de lagerfabrikant en het daadwerkelijke ontwerp van de walserij. Voor de betreffende lagerconfiguraties kan de axiale voorspanning 8-12 kN bedragen. Hydraulische moeren kunnen tijdens de installatie worden gebruikt om een gecontroleerde montagekracht te leveren en stootbelastingen op het lager, de walshals en het lagerblok te voorkomen.
Kwaliteitsprocescontrole
Kwaliteitscontrole wordt gedurende het gehele productieproces toegepast, van de voorbereiding van de grondstoffen en het opsporen van defecten tot de warmtebehandeling, CNC-bewerking, afwerking en eindinspectie. Elk proces wordt geïnspecteerd en goedgekeurd voordat het werkstuk doorgaat naar de volgende productiefase.
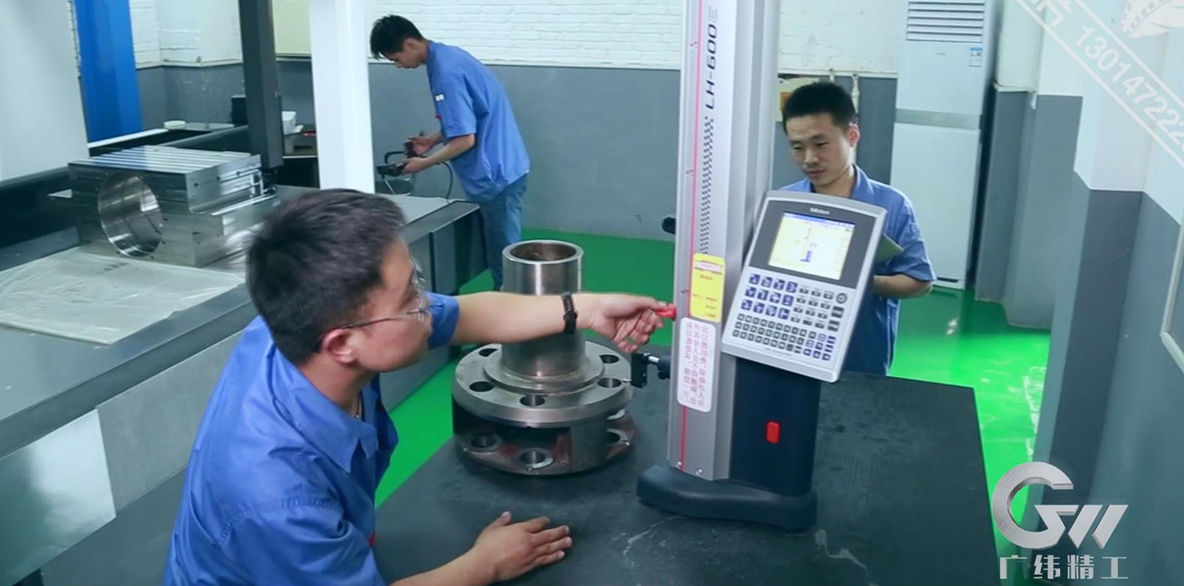
Inspectie en testen
Er worden strenge inspectie- en testprocedures gebruikt om de kwaliteit van elk tussenliggend rollagerblok aan de werkzijde te controleren. Kwaliteitsdocumentatie kan bestaan uit analyses van de chemische samenstelling, warmtebehandelingsverslagen, rapporten over defectdetectie, maattolerantie-inspecties en geometrische tolerantie-inspecties. Coördinatenmeetmachines en andere precisie-inspectie-instrumenten worden gebruikt om kritische bewerkingsafmetingen, boringgeometrie, gatposities en vorm- en positietoleranties te controleren. Alle inspectieverslagen worden bewaard voor volledige traceerbaarheid van het productieproces.
Smering en afdichting van het tussenliggende rollagerblok
Smeersysteem:
Het tussenliggende rollager kan worden gesmeerd met geconcentreerde dunne olie met een druk van 0,3-0,5 MPa en een debiet van 30-50 l/min, of met olie-lucht smering met een olietoevoer van circa 5-10 druppels/min, afhankelijk van de apparatuur en de eisen van het lager. De aanbevolen viscositeit van de smeerolie is ISO VG 68-100 bij 40 °C, afhankelijk van de bedrijfssnelheid, belasting, temperatuur en het smeersysteem van het lager.
Afdichtingsontwerp:
Een gecombineerde afdichtingsstructuur, bestaande uit een labyrintafdichting en een veerversterkte lipafdichting, kan worden gebruikt om het binnendringen van water, stof, koelvloeistof en metaaldeeltjes te verminderen. De van toepassing zijnde reinheidseis kan worden gespecificeerd volgens ISO 4406 18/16/13. Afdichtingsmaterialen omvatten hittebestendig fluorrubber (FKM) of polyurethaan (PU), gekozen op basis van de bedrijfstemperatuur, het smeermiddel, de koelvloeistof en de slijtageomstandigheden.