

Op maat gemaakte 35CrMoV stalen huls voor koudwalsmachine
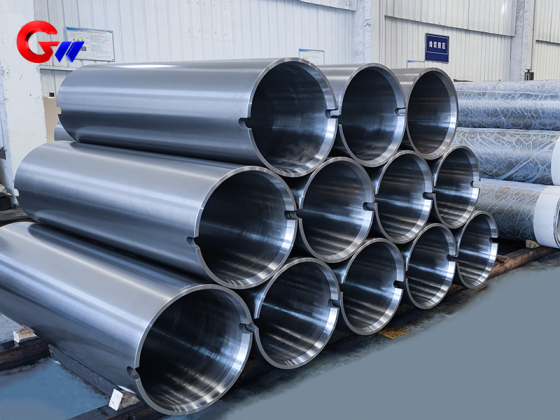
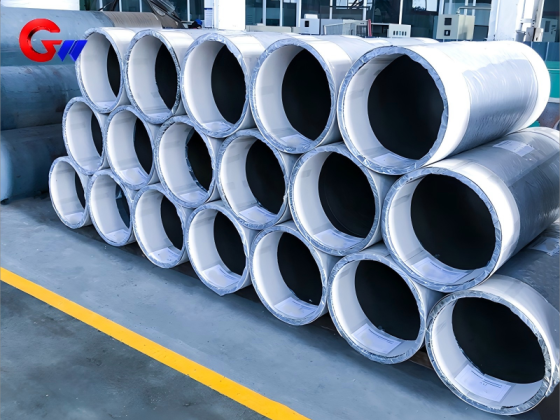
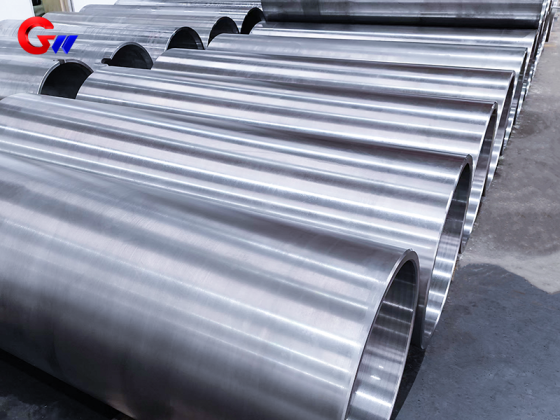
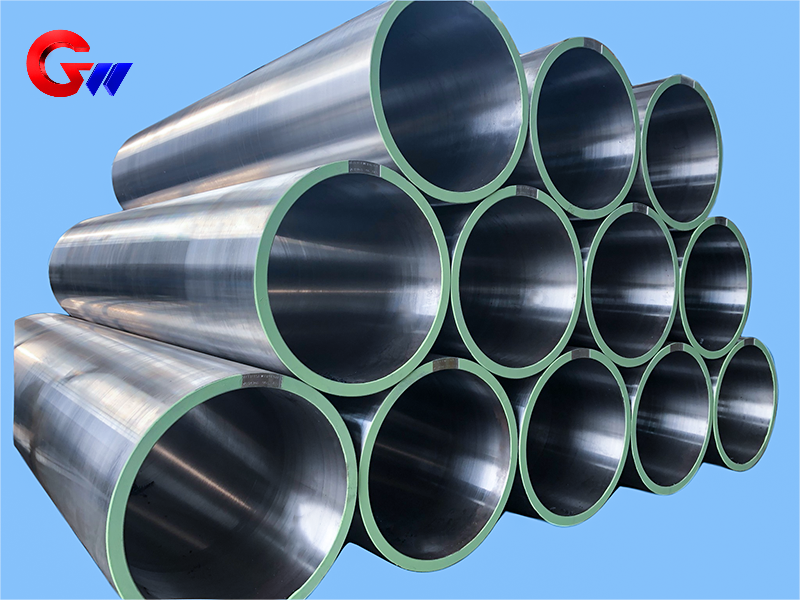
De 35CrMoV stalen bus voor koudwalserijen is een op maat gemaakt, zeer sterk onderdeel voor krachtoverbrenging, rolondersteuning en nauwkeurige positionering in koudwalsmachines. De bus heeft een afmeting van Φ502 × Φ560 × 1700 mm. In de geharde en getemperde toestand heeft het staal de volgende mechanische eigenschappen: treksterkte van 900–1100 MPa, vloeigrens van 750–950 MPa, rek van ≥12%, slagenergie van ≥50 J bij kamertemperatuur, hardheid van HRC 28–35 en krimp van ≥45%. De bus wordt vervaardigd door middel van gecontroleerd smeden, precisiebewerking, warmtebehandeling, oppervlaktebehandeling en inspectie.
- GW Precision
- China, Luoyang
- Contractuele bepaling
- De jaarlijkse capaciteit van de stalen spoel bedraagt 4000 stuks.
- informatie
 Op maat gemaakte 35CrMoV stalen huls voor koudwalserijmachine
De35CrMoV stalen huls voor koudwalserijenis een op maat gemaakt mechanisch onderdeel, ontworpen voor krachtoverbrenging, rolondersteuning, positionering en stabiele werking in koudwalsmachines. De huls wordt vervaardigd van35CrMoV-staalen heeft een bepaalde afmeting vanΦ502 × Φ560 × 1700 mm.
Tijdens het koudwalsen wordt de huls blootgesteld aan walskoppel, radiale walskracht, trillingen, stootbelasting, glijwrijving en temperatuurschommelingen. Daarom moeten de materiaaleigenschappen, concentriciteit, cilindriciteit, maatnauwkeurigheid, oppervlaktehardheid en dynamische balans worden gecontroleerd volgens de eisen van de walserij.
Mechanische eigenschappen van 35CrMoV-staal
De verstrekte gegevens over de mechanische eigenschappen zijn van toepassing op35CrMoV-staal in geharde en getemperde toestanddoor middel van afschrikken gevolgd door temperen op hoge temperatuur.
De typische prestatiewaarden zijn:
Treksterkte: 900–1100 MPa, getest volgens GB/T 228.1 (ISO 6892)
Vloeigrens: 750–950 MPa
Rekbaarheid: ≥12%, met een meetlengte van 5d, waarbij d de diameter van het monster is.
Impactenergie: ≥50 J bij kamertemperatuur, volgens GB/T 229 (ISO 148)
Hardheid: HRC 28–35in de afgeschrikte en getemperde toestand, volgens GB/T 230.1
Sectiekrimp: ≥45%
Deze eigenschappen zorgen voor een combinatie van sterkte, taaiheid en weerstand tegen vervorming voor een stalen huls die onder herhaalde mechanische belasting in koudwalsmachines functioneert.
Materiaalvergelijking
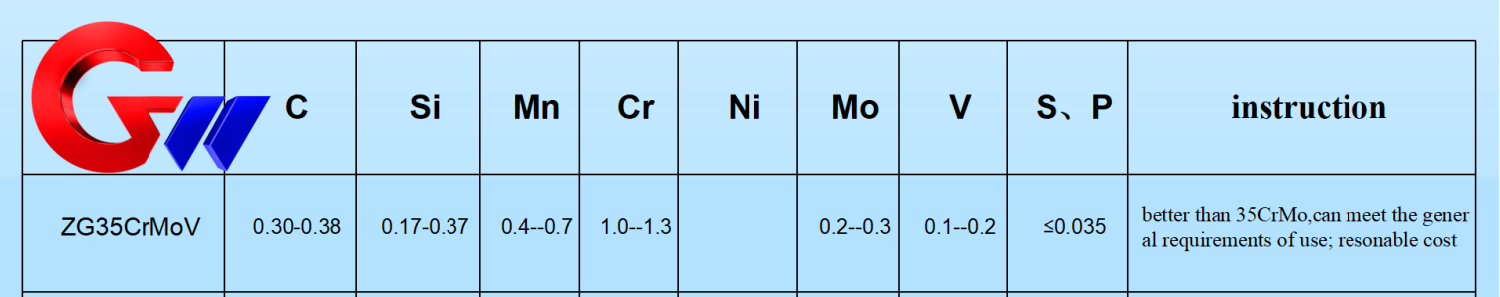
Vergeleken met andere Cr-Mo-legeringsstalen die worden gebruikt voor stalen hulzen,35CrMoVBiedt een evenwichtige combinatie van sterkte en duurzaamheid.
Ter referentie geeft de meegeleverde materiaalvergelijking de volgende typische waarden weer:
| Materiaal | Koolstofgehalte | Vanadiumgehalte | Treksterkte | Belangrijkste kenmerken |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Uitgebreide sterkte en taaiheid, relatief lage kosten |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Hogere sterkte, maar iets lagere taaiheid. |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Hoge taaiheid en vermoeiingsweerstand, inclusief nikkel. |
De keuze voor 35CrMoV biedt een praktische balans tussen mechanische prestaties en productiekosten voor op maat gemaakte stalen hulzen voor koudwalserijen.
Functie in koudwalserijen
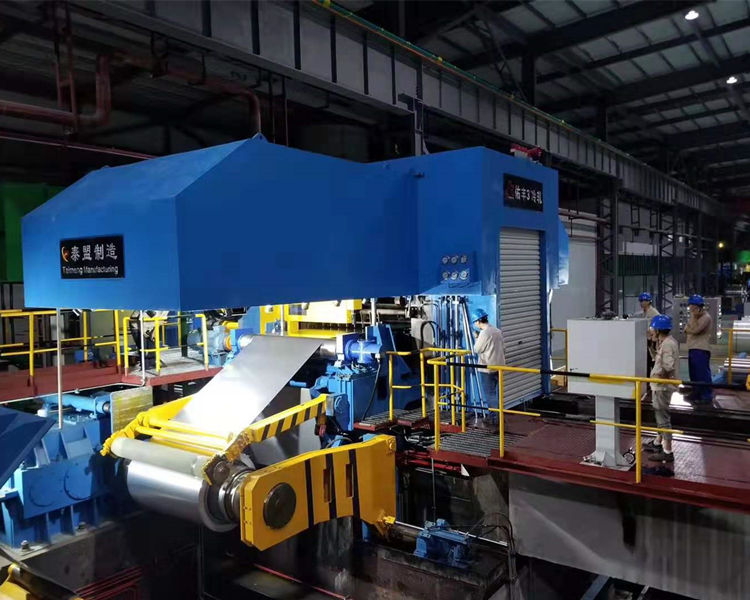
De op maat gemaakte35CrMoV stalen hulsVervult diverse functies in een koudwalserij.
Ten eerste biedt hetkrachtoverdracht en ondersteuningDe huls verbindt de walserij met de aandrijfas en brengt het walskoppel over dat een bepaald niveau kan bereiken.2000 kN·m of meeren is bestand tegen radiale rolkrachten in het bereik van ongeveer500–3000 tonovereenkomstig de verstrekte aanvraaggegevens.
Ten tweede biedt de hulsprecisiepositioneringDe gespecificeerde coaxialiteit tussen de walserij en het transmissiesysteem is≤0,02 mmHet behouden van deze relatie helpt bij het verminderen van uitlijningsproblemen zoals strookafwijking en ongelijke strookdikte.
Ten derde draagt de mouw bij aanvermoeidheidsbestendigheid en trillingsdempingKoudwalsmachines kunnen te maken krijgen met trillingen en stootbelastingen, waaronder dynamische krachten die worden veroorzaakt door plotselinge veranderingen in de stroomsnelheid. De huls moet daarom voldoende sterk en taai zijn om herhaalde belasting te kunnen weerstaan.
Slijtvastheid en thermische stabiliteit
Het contactoppervlak tussen de stalen huls en de lager- of rolcomponenten kan langdurig wrijvingsverlies ondervinden. De opgegeven technische specificatie vereist een oppervlaktehardheid vanHRC 50–55om de slijtvastheid van het contactoppervlak te verbeteren.
Koudwalsmachines werken doorgaans op ongeveer60–120 °Conder de opgegeven bedrijfsomstandigheden. De huls moet bij deze temperaturen zijn maatnauwkeurigheid behouden en de thermische uitzettingseigenschappen moeten compatibel zijn met het walserijsysteem.
De combinatie van kernsterkte en oppervlakteversterking zorgt ervoor dat de stalen huls aan verschillende eisen kan voldoen, zowel wat betreft de interne materiaalstructuur als het werkende contactoppervlak.
Smeden en voorbereiden van de werkstukken
Het productieproces begint met de voorbereiding van de halffabricaten. Het beschreven proces specificeert het gebruik vanESR-staalblokkenom een schonere materiaalconditie te verkrijgen, metS en P gecontroleerd tot ≤0,015%.
De blanco wordt gevormd doormultidirectioneel smeden bij 1100–850 °C, met een smeedverhouding van≥4Dit smeedproces is bedoeld om gietfouten te elimineren en de interne structuur van het materiaal te verbeteren.
Na het smeden wordt de blanco direct genormaliseerd bij880 °C × 2 uurNormaliseren wordt gebruikt om de korrelstructuur te verfijnen en een geschikte basis te creëren voor de daaropvolgende bewerking en warmtebehandeling.
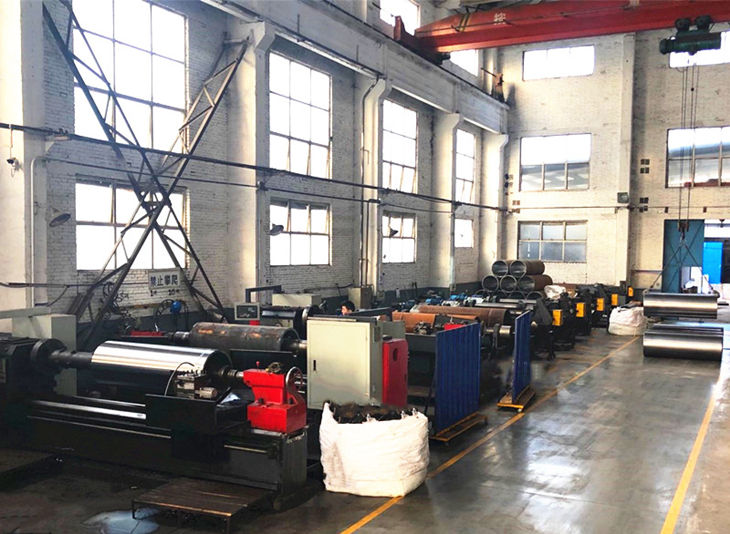
Precisiebewerking
Na het smeden en de voorlopige warmtebehandeling ondergaat de stalen huls een ruwe en semi-precisiebewerking.
Tijdens de voorbewerking worden de buitendiameter en de eindvlakken door middel van een draaibank bewerkt, waarbij een bewerkingsmarge van ... wordt aangehouden.2–3 mmOok boren en tappen worden uitgevoerd, met een gespecificeerde schroefdraadnauwkeurigheid van6H.
Voor het interne koelkanaal wordt gebruik gemaakt van diepgatboren. De opgegeven specificaties vereisen een gatdiameter van...Φ15 ±0,2 mmen rechtheid van≤0,1 mm/m.
Vervolgens wordt het binnenste gat geboord omIT7-nauwkeurigheid, waarbij de cilindriciteit wordt gecontroleerd tot≤0,01 mmDeze bewerkingsstappen leggen de geometrische basis voor de daaropvolgende precisieslijp- en hoonprocessen.
Warmtebehandeling en oppervlakteversterking
Het belangrijkste warmtebehandelingsproces voor de 35CrMoV stalen huls isafschrikken en temperen bij hoge temperaturen.
Het gespecificeerde afkoelingsproces is850 °C gevolgd door oliekoeling, gevolgd door temperen op hoge temperatuur bij550 °C × 4 uurDe resulterende hardheid wordt gespecificeerd bijHRC 28–32met behoud van de vereiste kernsterkte.
Voor het werkoppervlak,ionen nitrerenkan worden toegepast. De gespecificeerde oppervlaktehardheid is≥HV900, met een genitreerde laagdikte van0,3–0,5 mmVolgens de verstrekte gegevens kan deze behandeling de slijtvastheid met ongeveer verhogen.vijf keer.
Als alternatief,laseruitdovingkan worden gebruikt om het contactoppervlak selectief te versterken. De gespecificeerde hardheid na laserharding isHRC 55–60, waarbij de vervorming wordt gecontroleerd tot<0,03 mm.
Precisieslijpen en -inspectie
Na de warmtebehandeling en oppervlakteversterking ondergaat de stalen huls een precisiebewerking.CNC-cilinderslijpmachinewordt gebruikt voor precisieslijpen, waarbij de maattolerantie wordt gecontroleerd op±0,005 mmen oppervlakteruwheid vanRa ≤0,4 μm.
Het binnenste gat wordt verder bewerkt door te honen, waarbij de rondheid wordt gecontroleerd tot≤0,005 mm.
De inspectie omvatultrasoon onderzoekvolgens de verstrekteEN 10228-3standaard, zonder defecten groter danΦ1 mmRestspanningen kunnen ook worden geïnspecteerd met behulp van deröntgendiffractiemethode, waarbij de gespecificeerde drukspanningslaag bereikt≥0,2 mm.
Deze inspectieprocedures bieden extra controle op de interne materiaalkwaliteit, de bewerkingsnauwkeurigheid en de restspanning van de afgewerkte stalen huls.
Speciaal ontworpen boorapparatuur
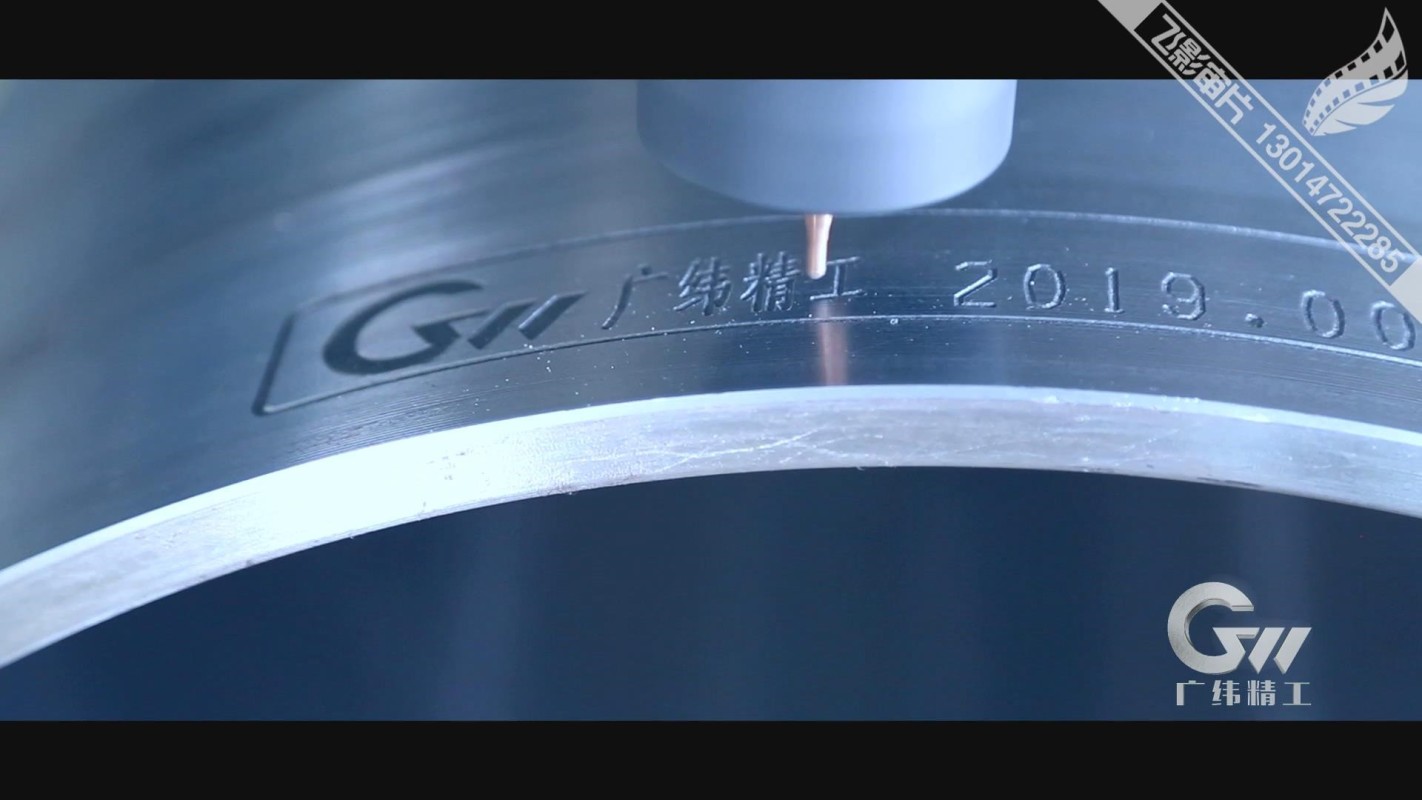
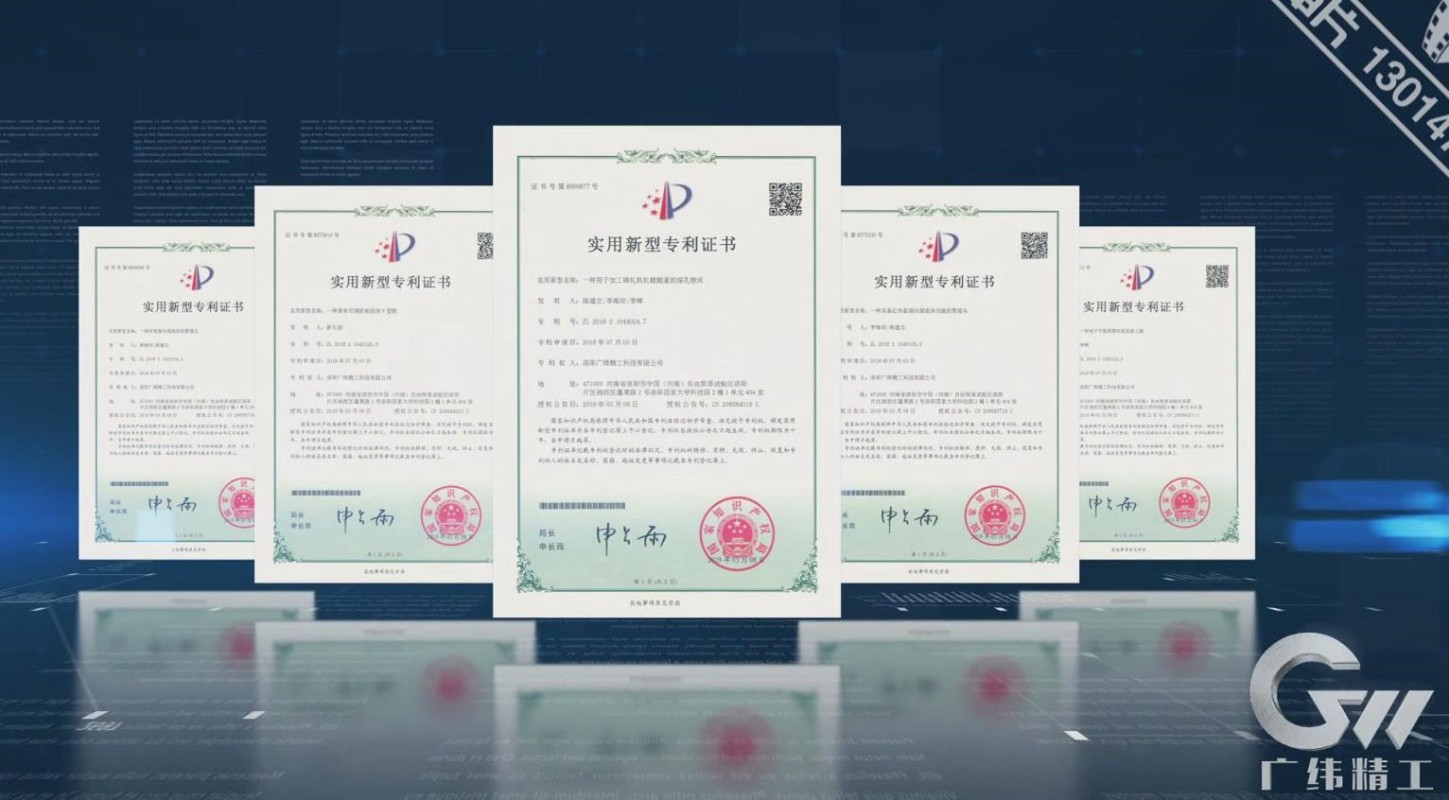
GW Precision Technology gebruikt eenonafhankelijk ontwikkelde, speciaal daarvoor bestemde gatenboormachinevoor de verwerking van stalen hulzen. De apparatuur is door het bedrijf onderzocht en ontwikkeld en heeft eennationaal patent.
De machine is ontworpen met een goede stijfheid, een bewerkingsstructuur zonder terugslagklem en een hoge bewerkingsnauwkeurigheid. Door continue verbetering van de apparatuur en het productieproces heeft GW Precision Technology een geïntegreerd bewerkingssysteem ontwikkeld voor de aansturing van de machine.concentriciteit, cilindriciteit, symmetrie en dynamisch evenwichtvan 35CrMoV stalen hulzen.
De specifieke maattoleranties en geometrische nauwkeurigheidseisen worden gecontroleerd volgens de eisen van de klant voor de stalen huls. Hierdoor kan het productieproces worden aangepast aan verschillende koudwalserijconfiguraties en technische specificaties.
Op maat gemaakte stalen huls voor koudwalserijen
De35CrMoV stalen hulswordt vervaardigd volgens de technische eisen van de koudwalserij van de klant. De opgegeven afmetingen zijnΦ502 × Φ560 × 1700 mm, met gecontroleerde mechanische eigenschappen, bewerkingsnauwkeurigheid, oppervlakteprestaties en inspectie-eisen.
De productieroute integreertVoorbereiding van ESR-staalblokken, multidirectioneel smeden, normaliseren, voorbewerken, diepgatboren, binnengatboren, harden en temperen, oppervlakteversterking, precisieslijpen, honen en eindinspectie..
Dit geïntegreerde proces is bedoeld om een op maat gemaakte stalen huls te leveren met de vereiste combinatie van sterkte, taaiheid, slijtvastheid, maatnauwkeurigheid en geometrische nauwkeurigheid voor toepassingen in koudwalserijen.