

Warmwalsmachine, tussenliggend rollagerblok aan de aandrijfzijde
Het lagerblok voor de tussenrol aan de aandrijfzijde van een warmwalserij is een precisie-ondersteuningscomponent die wordt gebruikt om de tussenrol aan de aandrijfzijde van een warmwalserij te ondersteunen en te positioneren. Het draagt de walsbelasting en brengt deze over op het walsframe, terwijl het tevens de koppeloverdracht via het walsensysteem aan de aandrijfzijde ondersteunt. Het lagerblok kan worden vervaardigd volgens de configuratie van de walserij, de afmetingen van de walsen, de materiaaleisen en de technische specificaties van de klant.
Producttype: Tussenliggend rollagerblok voor de aandrijfzijde
Toepassing: Warmwalserij
Materiaal: Gegoten staal of gesmeed staal, afhankelijk van de toepassingseisen.
Aanpassingsmogelijkheden: Zowel standaard als niet-standaard maatwerkproductie mogelijk.
- GW Precision
- China, Luoyang
- Contractuele bepaling
- De jaarlijkse capaciteit bedraagt 1000 stuks.
- informatie
Warmwalsmachine, tussenliggend rollagerblok aan de aandrijfzijde
DeTussenliggend rollagerblok aan de aandrijfzijde van een warmwalserijHet is een van de belangrijkste structurele onderdelen van een warmwalserij. Het wordt voornamelijk gebruikt om de tussenwals aan de aandrijfzijde van de walserij te ondersteunen en nauwkeurig te positioneren, terwijl het de mechanische belastingen die tijdens het walsen ontstaan, opvangt en overbrengt naar het walserijframe.
Tijdens het warmwalsen werkt het tussenliggende rollagerblok onder ve veeleisende omstandigheden, zoals hoge temperaturen, koelwater, smeermiddel, stof, herhaalde belasting en trillingen. De walszone kan temperaturen bereiken van ongeveer 800–1200 °C, terwijl het lagerblok zelf is ontworpen om als onderdeel van de rolondersteuningsconstructie te functioneren onder continue industriële bedrijfsomstandigheden.
Het lagerblok moet de tussenrol stabiel positioneren en een geschikte installatieconditie voor het lager bieden. Nauwkeurige positionering helpt rolvervorming te verminderen en zorgt voor een stabiele uitlijning van de rol tijdens het walsen. Afhankelijk van de configuratie van de walserij kan het onderdeel ook samenwerken met een hydraulisch buigrolsysteem en extra axiale krachten opvangen.
Ondersteuning, positionering en krachtoverbrenging
De primaire functie van het tussenliggende rollagerblok aan de aandrijfzijde is het leveren van betrouwbare prestaties.ondersteuning en positioneringvoor de tussenrol. De walskrachten worden via de rol en het lager overgebracht naar het lagerblok en vervolgens naar het frame van de walserij.
Aan de aandrijfzijde is het lagerblok ook verbonden met het krachtoverbrengingssysteem. Het kan worden aangesloten op de cardanas of tandwielkast en het motorkoppel via het aandrijfsysteem van de walserij overbrengen.
Het constructieontwerp moet daarom voldoende ondersteuning bieden aan het lager en tegelijkertijd de vereiste uitlijning tussen de rol, het lager en de componenten aan de aandrijfzijde behouden.
Smering, afdichting en koeling
Smering en afdichting zijn essentieel voor de betrouwbare werking van een lagerconstructie in een walserij. De meegeleverde productinformatie omvat een olie-lucht smeersysteem dat is ontworpen om de lagersmering te ondersteunen en te voorkomen dat koelwater en oxidehuid in het lager terechtkomen.
Het lagerblok kan ook een intern koelsysteem bevatten of daarmee samenwerken. Waar nodig kan circulerend water of lucht worden gebruikt om de lagertemperatuur te reguleren en overmatige temperatuurstijging tijdens continu gebruik te voorkomen.
Een goede smering, afdichting en koeling helpen het lager en de bijbehorende oppervlakken te beschermen in de warmwalsomgeving. Deze functies zijn met name belangrijk wanneer koelwater, walshuid, smeermiddel en hoge bedrijfstemperaturen tegelijkertijd aanwezig zijn.
Materiaalselectie
De verstrekte materiaalinformatie omvatZG35CrMo en ZG42CrMo gegoten staalvoor toepassingen die een evenwicht vereisen tussen sterkte en verwerkbaarheid tijdens het gieten.
Voor toepassingen met extreem hoge belasting,34CrNiMo6 gesmeed staalwordt ook genoemd als een optie die een hogere vermoeiingsweerstand biedt voor veeleisende bedrijfsomstandigheden.
De uiteindelijke materiaalkeuze hangt af van de configuratie van de walserij, de structuur van het lagerblok, de belastingomstandigheden, de productie-eisen en de technische specificaties van de klant. De materiaalkeuze wordt daarom bepaald op basis van het daadwerkelijke product, in plaats van één materiaalsoort toe te passen op elk lagerblok.
Productieproces
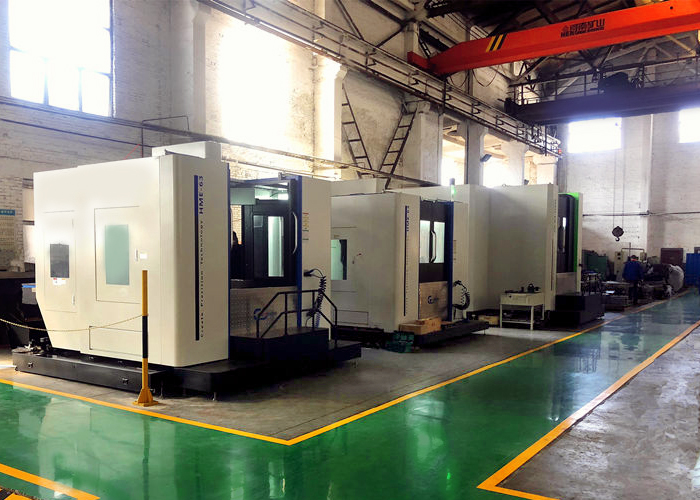
GW Precision heeft door jarenlange productie-ervaring een volwaardig bewerkingsproces ontwikkeld voor lagerblokken van walserijen. Het productieproces combineert verticaal bewerken, horizontaal boren, computergestuurde procesplanning en gefaseerde inspectie.
Tijdensverticale bewerkingHet onderdeel wordt eerst bewerkt volgens de geometrie van de tekening. Op de betreffende oppervlakken wordt een bewerkingsmarge aangehouden en de bewerkte delen worden gereinigd en ontbraamd voor inspectie. Het eerste exemplaar wordt geïnspecteerd voordat het verdere productieproces wordt voortgezet.
Tijdenshorizontaal borenDe bewerkingsmarges zijn gereserveerd voor de betreffende oppervlakken en groeven. Referentiegegevens voor het bewerkingsproces omvatten een marge van ongeveer 1,5–2 mm voor geselecteerde oppervlakken en groeven, terwijl bij het bewerken van gaten een marge van ongeveer 3–4 mm kan worden aangehouden vóór de uiteindelijke bewerking. Deze waarden zijn procesreferenties en worden aangepast aan de daadwerkelijke tekening en bewerkingsvereisten.
Na de bewerking worden bramen en scherpe randen verwijderd om inspectie en verdere verwerking te vergemakkelijken.
CNC-bewerking en procesoptimalisatie
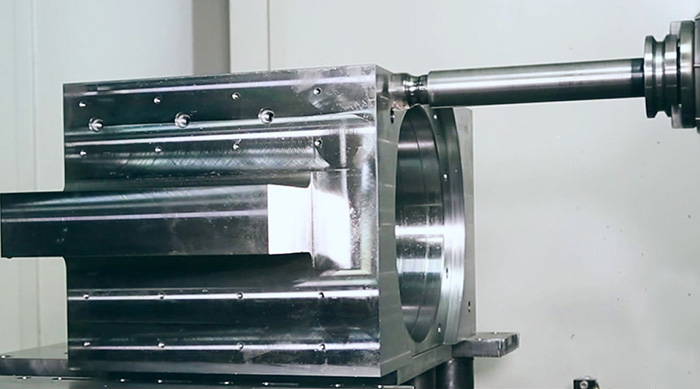
Voor walslagerblokken, buigrolblokken en andere precisieonderdelen gebruikt GW Precision computergestuurde programmering om bewerkingsprogramma's te optimaliseren en het productieproces in te richten.
De bewerkingsvolgorde wordt gepland op basis van de componentstructuur, de bewerkingsvereisten en de inspectiepunten. Dit helpt de relatie tussen de verschillende bewerkte oppervlakken te beheersen en zorgt voor een consistente maatnauwkeurigheid.
De combinatie van verticaal bewerken, horizontaal boren, procesoptimalisatie en eerste-stukinspectie biedt een gestructureerde productiemethode voor complexe walserijonderdelen.
Kwaliteitscontrole
Kwaliteitscontrole is geïntegreerd in het productieproces in plaats van beperkt te blijven tot de eindinspectie. De eerste-stukinspectie wordt uitgevoerd na belangrijke bewerkingsstappen, waardoor het proces kan worden geverifieerd voordat de productie wordt voortgezet.
Tijdens de productie wordt rekening gehouden met maatvoering, nabewerkingsmarges, oppervlakteconditie en het verwijderen van bramen en scherpe randen. Het bewerkingsproces wordt aangepast aan de technische tekening en de daadwerkelijke producteisen.
Door middel van langdurige procesontwikkeling en continue optimalisatie van CNC-bewerkingsprogramma's heeft GW Precision een productieproces ontwikkeld voor deaandrijfzijde tussenliggend rollagerbloken andere precisieonderdelen voor walserijen.
De combinatie van de juiste materiaalkeuze, precisiebewerking, procesplanning, inspectie, smering en afdichting zorgt ervoor dat het lagerblok voldoet aan de eisen van verschillende warmwalserijtoepassingen.
GW Precision kan zowel standaard als niet-standaard producten vervaardigen.Warmwalserijlagerblokkenconform klanttekeningen, apparatuurconfiguratie, materiaaleisen en technische specificaties.