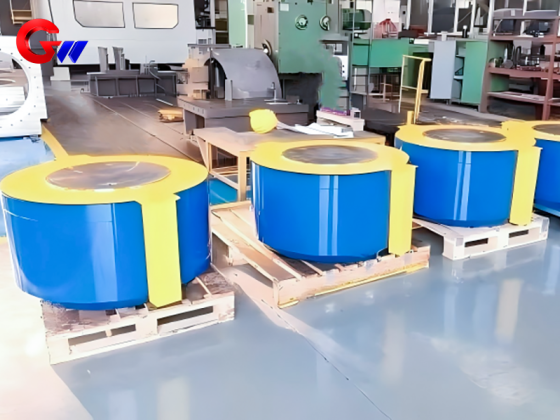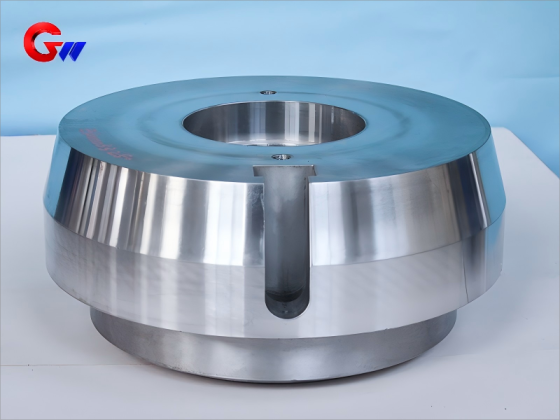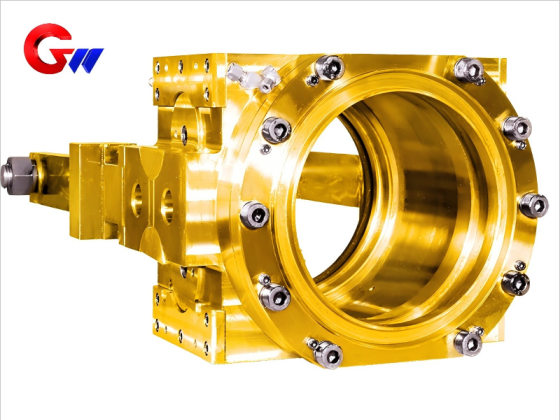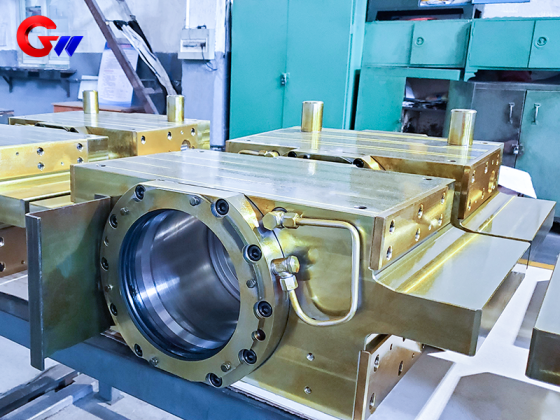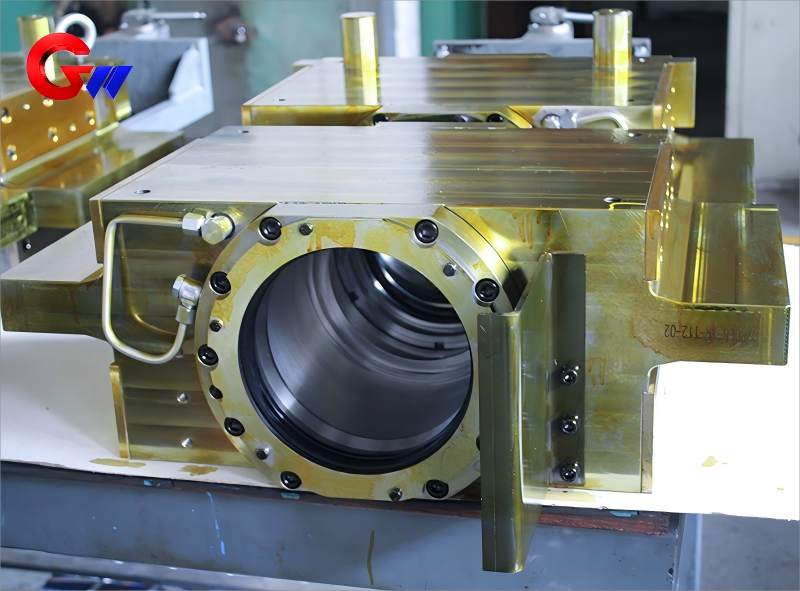
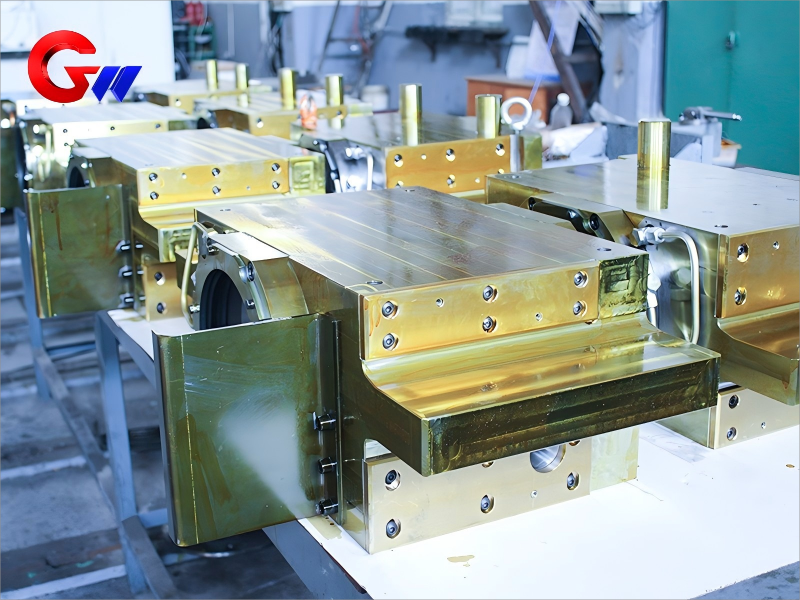
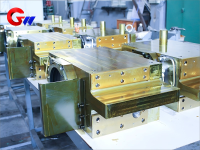
Steunlagerkast aan de transmissiezijde van de warmwalserij
De steunrollagerkast aan de aandrijfzijde van een warmwalserij is een zwaar uitgevoerd constructieonderdeel dat is ontworpen om de steunrolconstructie te ondersteunen, de walsbelasting over te brengen op het walserijframe en de vereiste positioneringsnauwkeurigheid te handhaven tijdens continu walsen.
Dit onderdeel is ontworpen voor veeleisende warmwalsingsomstandigheden met hoge walskrachten, herhaalde mechanische belasting, temperatuurschommelingen en hoge snelheden. De belangrijkste functies zijn het ondersteunen van zware lasten, het nauwkeurig geleiden van de steunrol, het monteren van lagers en het regelen van de smering.
De lagerkast is ontworpen om een rolkracht van maximaal 3.000–8.000 kN aan één zijde te weerstaan en de toegepaste belasting over te brengen op het walsframe. De interface van het steunrollager is vervaardigd om een gespecificeerde radiale slingering van ≤0,03 mm te behouden, wat zorgt voor een stabiele positionering van de walsen en een nauwkeurige controle van de stripdikte.
Een geïntegreerd olie-lucht smeersysteem werkt bij een druk van 0,2–0,5 MPa en is geschikt voor warmwalstoepassingen met walsnelheden tot 15 m/s.
Merk: GW Precision
Productherkomst: Luoyang, China
Levertijd: Volgens contractuele afspraken
Leveringscapaciteit: Afhankelijk van de productiebehoeften
- GW Precision
- China, Luoyang
- Contractuele bepaling
- De jaarlijkse capaciteit bedraagt 500 stuks.
- informatie
Toepassingsvoorwaarden van de draagrollagerkast aan de transmissiezijde
De lagerkast met steunrollen aan de aandrijfzijde wordt voornamelijk gebruikt in warmwalsmachines waar de steunrol onder hoge mechanische belastingen en herhaalde walscycli moet functioneren.
Tijdens het walsen brengt de steunrolconstructie de walskracht die ontstaat tussen de werkrol, de strip en de steunrol over op de walskast. De lagerkast fungeert daarom als een belangrijke structurele verbinding tussen de lagerconstructie en het walskastframe.
De opgegeven rolkracht kan bereiken3.000–8.000 kN aan één zijdeOnder deze omstandigheden moet de lagerkast voldoende structurele sterkte en vormvastheid behouden, terwijl het lager en de steunrol correct gepositioneerd blijven.
Het onderdeel moet ook functioneren onder hoge rolsnelheden. Het geïntegreerde olie-lucht smeersysteem werkt bij0,2–0,5 MPaDe lagerconstructie kan tijdens continu bedrijf bij rolsnelheden tot wel voorzien worden van gecontroleerde smering.15 m/s.
Ondersteuning van zware lasten en lastoverdracht
Een van de belangrijkste functies van de steunlagerkast is het bieden van betrouwbare structurele ondersteuning aan de steunlagerconstructie.
Tijdens het warmwalsen wordt de walskracht via het walsensysteem overgebracht naar het walsframe. De lagerkast aan de aandrijfzijde moet daarom bestand zijn tegen aanzienlijke druk- en dynamische belastingen zonder overmatige vervorming.
Het opgegeven draagvermogen bedraagt maximaal3.000–8.000 kN per zijdeDeze operationele eis is van invloed op de materiaalkeuze voor de lagerbus, de warmtebehandeling, het constructieontwerp, het bewerkingsproces en de maatinspectie.
Het behouden van de geometrie van het lagerhuis onder belasting is belangrijk, omdat vervorming of maatafwijkingen bij het lageroppervlak de uitlijning van de steunrollen en de werkingsrelatie tussen de steunrol en de walsinstallatie kunnen beïnvloeden.
Om deze reden wordt de lagerkast vervaardigd als een nauwkeurig bewerkt constructieonderdeel in plaats van uitsluitend behandeld als een conventionele gegoten stalen behuizing.
Nauwkeurige geleiding van de steunrol
Een nauwkeurige geleiding van de steunrol is een andere belangrijke vereiste voor de lagerkast aan de transmissiezijde.
De opgegeven radiale slingering van de steunrol is≤0,03 mmDeze afmetingseis draagt bij aan een stabiele rotatie en positionering van de walsen tijdens het warmwalsen en ondersteunt de vereiste consistentie van de stripdikte.
De lagergaten worden daarom tijdens de bewerking en inspectie als kritische functionele oppervlakken beschouwd. Hun concentriciteit, maatnauwkeurigheid en relatie met de montageoppervlakken hebben een directe invloed op de positionering van de lagerconstructie.
Bij continu rollen kan een stabiele positionering van de lagers ongewenste rolbewegingen verminderen en een consistente mechanische relatie tussen de steunrol, de lagerconstructie en het frame van de walserij behouden.
De gespecificeerde nauwkeurigheid is met name relevant voor de productie van strips, waar diktecontrole belangrijk is. Volgens de opgegeven toepassingsvereisten is de apparatuur bedoeld om een stripdiktetolerantie van circa te ondersteunen.±0,1%.
Olie-lucht smeersysteem
De lagerkast met steunrollen aan de transmissiezijde is voorzien van een olie-luchtsmeersysteem voor toepassingen met hoge rolsnelheden.
De voorgeschreven smeerdruk is0,2–0,5 MPaOlie-lucht smering zorgt voor een gecontroleerde toevoer van smeermiddel naar het lagersysteem, waardoor continu gebruik onder hoge belasting en rotatiesnelheid mogelijk blijft.
Voor warmwalserijen die werken met snelheden tot15 m/sSmering is een belangrijk onderdeel van de lagerprestaties. Goede smering helpt wrijving en warmteontwikkeling aan het lageroppervlak te beheersen en ondersteunt een stabiele werking tijdens langdurige rolcycli.
Het smeersysteem is geïntegreerd in de lagerhuisconstructie, zodat de relevante smeerkanalen en -aansluitingen als onderdeel van het complete component kunnen worden vervaardigd en geïnspecteerd.
Geschikte toepassingen voor warmwalserijen
De steunlagerkast is geschikt voor warmwalsinstallaties, waaronder vierwals-warmwalserijen en omkeerbare voorwalserijen.
Vierwals warmwalserij
De lagerkast kan worden gebruikt in vierwals-warmwalserijen voor de productie van koolstofstaal en roestvrijstalen platen en stroken.
De gebruikelijke toepassingsdikte van de strip is:
2–25 mm
In een vierwalsenwalserij biedt de steunwals ondersteuning aan de werkwals tijdens het walsen. De lagerkast van de steunwals is onderdeel van de lagerconstructie van de steunwals en draagt de toegepaste walsbelasting over naar het walsframe.
Het onderdeel moet onder continue rolkrachten zijn vormvastheid en lagerpositionering behouden, terwijl het tegelijkertijd de vereiste roluitlijning ondersteunt.
Bij de productie van koolstofstaal en roestvrij staal draagt de lagerkast daarom bij aan de mechanische stabiliteit van het steunrolsysteem en het gehele walsproces.
Omkeerbare voorfrees
Het onderdeel kan ook worden toegepast in omkeerbare voorwalsinstallaties.
De opgegeven bedrijfsomstandigheden specificeren schommelingen in de rolkracht van ongeveer±20%Dit weerspiegelt de herhaalde veranderingen in de rolrichting en de daarmee samenhangende dynamische belasting.
Omkeerbare voorfreesmachines vereisen structurele componenten die bestand zijn tegen herhaalde schokken en wisselende belastingen zonder dat de vereiste lageruitlijning verloren gaat. De lagerkast van de steunrollen moet daarom een combinatie bieden van voldoende materiaalsterkte, gecontroleerde bewerkingsnauwkeurigheid en stabiele montageoppervlakken.
Materiaaleigenschappen
Het belangrijkste materiaal dat is gespecificeerd voor de steunlagerkast isZG35CrMoV gegoten staalmet een geoptimaliseerde legeringssamenstelling.
De gespecificeerde chemische samenstelling is:
| Element | Specificatie |
|---|---|
| Koolstof (C) | 0,30–0,38% |
| Chroom (Cr) | 0,8–1,2% |
| Molybdeen (Mo) | 0,2–0,4% |
| Vanadium (V) | 0,1–0,3% |
De legeringselementen worden geselecteerd om de mechanische eigenschappen te leveren die nodig zijn voor een groot constructieonderdeel dat wordt blootgesteld aan herhaalde rolbelastingen en thermische effecten.
Chroom, molybdeen en vanadium dragen bij aan de sterkte en stabiliteit van het gietstaal na warmtebehandeling. De materiaalkeuze wordt daarom afgestemd op de verwachte belastingomstandigheden en de maateisen van de lagerbus.
Materiaaleigenschappen en warmtebehandeling
De behuizing van het ZG35CrMoV-steunlager wordt gehard en getemperd om het gespecificeerde hardheidsbereik te verkrijgen.
De belangrijkste materiaaleisen omvatten:
Vloeigrens bij hoge temperaturen: σ₀.₂ ≥450 MPa bij 500 °C
Weerstand tegen thermische vermoeidheid: scheurlengte ≤0,5 mm na 1.000 thermische cycli
De hoge vloeigrens is belangrijk omdat warmwalsmachines onder aanzienlijke thermische invloed staan. De lagerkast moet zijn structurele eigenschappen behouden bij blootstelling aan de hoge temperaturen die gepaard gaan met het walsen.
Thermische vermoeidheidsweerstand is ook belangrijk voor componenten die herhaaldelijk worden blootgesteld aan verwarming en afkoeling. De gespecificeerde eis is een scheurlengte van maximaal...0,5 mm na 1000 thermische cycliBiedt een gedefinieerd prestatiecriterium voor thermische duurzaamheid.
Belangrijkste componentmaterialen
Voor de belangrijkste functionele onderdelen van de lagerhuisconstructie worden verschillende materialen en warmtebehandelingscondities gebruikt.
| component | Materiaal | Behandeling / Hardheid |
|---|---|---|
| Steunlagerhuis | ZG35CrMoV | Gehard en getemperd, HB 260–300 |
| Slijtvaste voeringplaat | 42CrMo | Oppervlaktegehard, HRC 50–55 |
| Afdichtring | 304 roestvrij staal | Oplossing behandeld, HB 180–200 |
DeZG35CrMoV lagerhuisHet materiaal biedt de belangrijkste structurele ondersteuning en zorgt voor de overdracht van belasting. De geharde en getemperde toestand zorgt voor het gespecificeerde hardheidsbereik.HB 260–300.
De42CrMo slijtvaste voeringplaatondergaat een oppervlakteharding om een hardheid van te bereikenHRC 50–55Deze behandeling is bedoeld voor gebieden waar slijtvastheid tijdens gebruik vereist is.
DeAfdichtring van 304 roestvrij staalwordt oplossingsbehandeld en gecontroleerd binnen een hardheidsbereik vanHB 180–200waarbij de gespecificeerde materiaaleigenschappen voor het afdichtingsonderdeel worden geleverd.
Fabricage en precisiebewerking
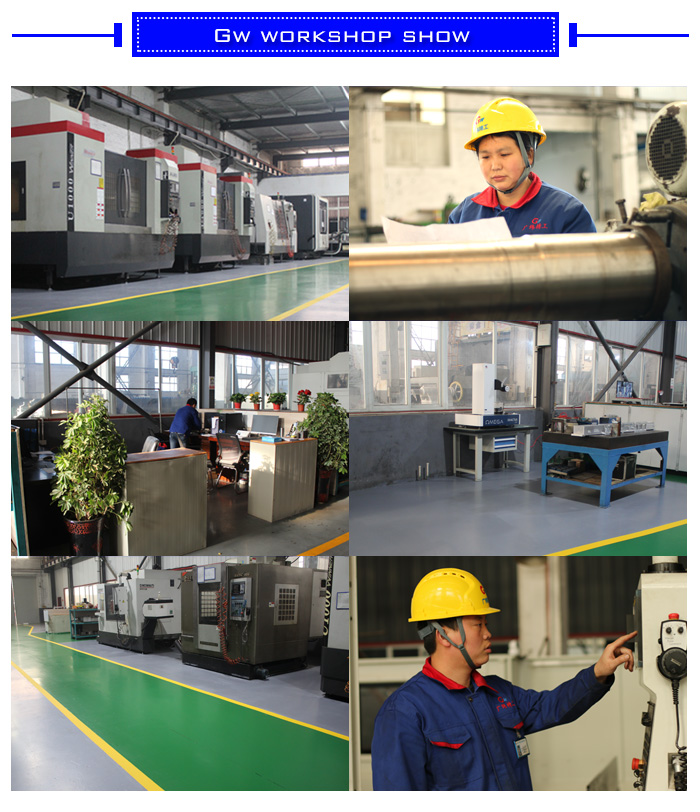
GW Precision heeft door middel van grootschalige bewerkingsmachines en procesoptimalisatie specifieke productiemogelijkheden ontwikkeld voor steunlagerhuizen.
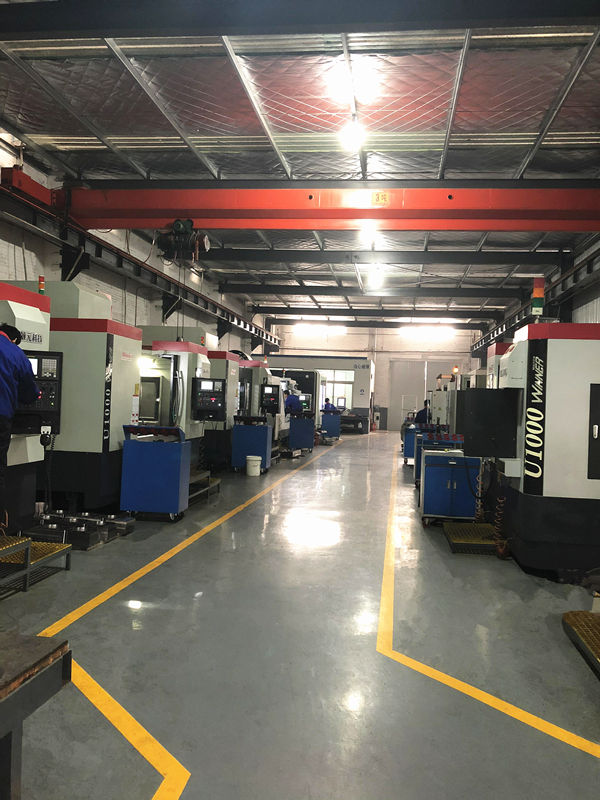
De productieapparatuur omvatverticale bewerkingscentra, portaalbewerkingscentra en horizontale bewerkingscentraDeze machines ondersteunen de bewerking van grote lagerhuisconstructies en maken het mogelijk om verschillende bewerkingsprocessen te coördineren binnen een gecontroleerd productieproces.
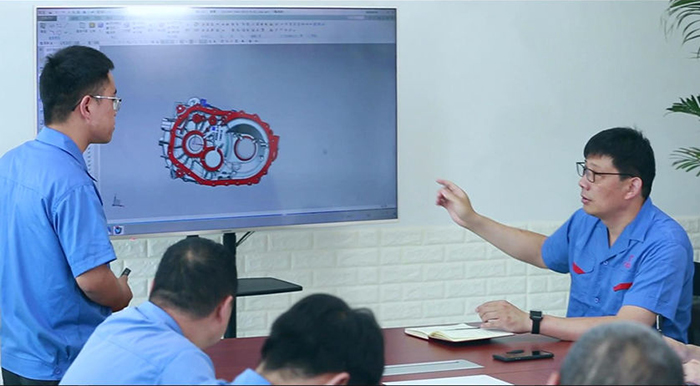
Het bedrijf heeft tevens de bewerkingsprogramma's en procesplanning geoptimaliseerd door middel van computergestuurde programmering. De productievolgorde is georganiseerd op basis van de structurele kenmerken en precisie-eisen van de lagerbehuizing.
Bij een grote lagerkast voor warmwalserijen is de bewerkingsnauwkeurigheid nauw verbonden met de positie van de lagergaten, de montageoppervlakken en andere functionele interfaces. Een gecontroleerd bewerkingsproces helpt de consistentie tussen de afzonderlijke componenten te waarborgen en ondersteunt de daaropvolgende lagermontage.
De ontwikkeling van een volwaardig bewerkingsproces voor lagerhuizen draagt ook bij aan een betere reproduceerbaarheid van de productie en een hogere algehele verwerkingskwaliteit.
Inspectieprocedure en kwaliteitscontrole
De inspectie van de lagerkast van de steunrol omvat materiaalcontrole, niet-destructief onderzoek, maatmeting en kritische geometrische nauwkeurigheid.
Materiaalinspectie
De chemische samenstelling van het gietstaal wordt gecontroleerd door middel van spectrale analyse.
De gespecificeerde eis is:
Elementafwijking:≤±0,03%
Inspectieapparatuur:draagbaar XRF-instrument
Ook wordt ultrasoon onderzoek uitgevoerd om de interne kwaliteit van het gietstaal te beoordelen.
De gespecificeerde acceptatienorm is:
EN 12680-3 Klasse 2
Deze inspectieprocedures zorgen voor een kwaliteitscontrole van het materiaal voordat het onderdeel de resterende productiestadia doorloopt.
Dimensionale en geometrische inspectie
De kritische afmetingen van de lagerkast van de steunrol worden gecontroleerd met behulp van precisie-meetapparatuur.
| Inspectieartikel | Vereiste | Inspectieapparatuur |
|---|---|---|
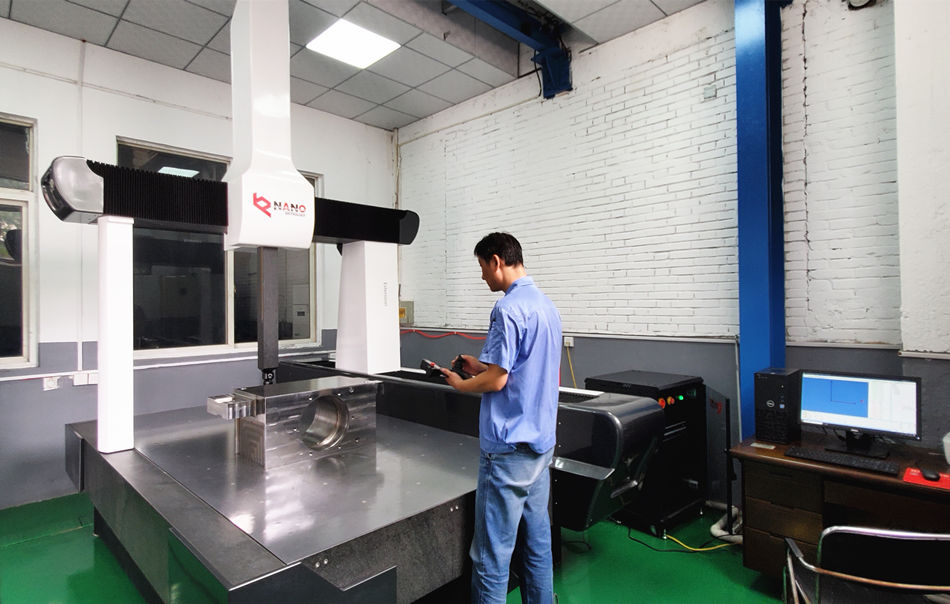
| Concentriciteit van het lagergat | ≤φ0,02 mm | Coördinatenmeetmachine |
| vlakheid van het installatieoppervlak | ≤0,03 mm/m | Laser-vlakinterferometer |
De concentriciteit van de lagergaten wordt gecontroleerd om≤φ0,02 mmen gecontroleerd met behulp van een coördinatenmeetmachine. Deze parameter is belangrijk voor het behoud van de positionele relatie tussen het lager en de steunrol.
De vlakheid van het installatieoppervlak wordt gecontroleerd om≤0,03 mm/mNauwkeurige controle van het montageoppervlak draagt bij aan een stabiele bevestiging tussen de lagerkast en de bijbehorende molenconstructie.
De combinatie van dimensionale inspectie en geometrische meting biedt een basis voor het controleren van kritische interfaces vóór levering.
Structurele betrouwbaarheid voor warmwalstoepassingen
De steunlagerkast aan de transmissiezijde functioneert als onderdeel van een dragend systeem en niet als een losstaand onderdeel.
De lagerkast moet de functies van de steunrol, de lagerconstructie, het smeersysteem en het frame van de walserij coördineren. Tijdens bedrijf worden deze componenten blootgesteld aan rolkrachten, trillingen, thermische effecten en herhaalde mechanische cycli.
Voor vierwals-warmwalserijen ondersteunt de lagerkast toepassingen waarbij koolstofstaal en roestvrijstalen stroken en platen in het gespecificeerde diktebereik worden geproduceerd.2–25 mm.
Voor omkeerbare voorwalserijen is het onderdeel ontworpen voor bedrijfsomstandigheden met schommelingen in de walskracht van ongeveer±20%en herhaalde, wisselende stootbelastingen.
Deze omstandigheden stellen gecombineerde eisen aan het materiaal van de lagerbus, de warmtebehandeling, de bewerkingsnauwkeurigheid, de geometrie van het lagergat, de montageoppervlakken en de inspectieprocedures.
Productiecapaciteit van GW Precision
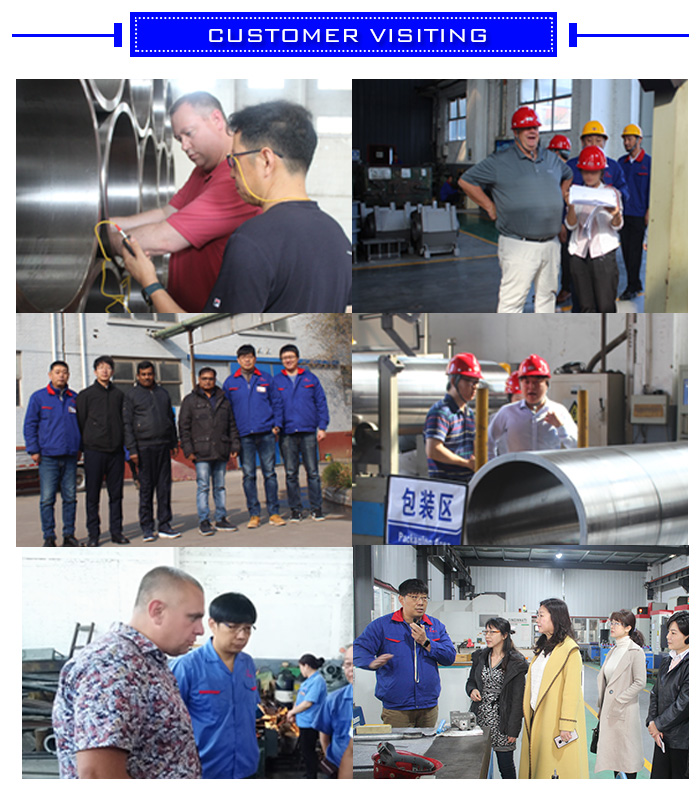
Ondersteunende rollagerkasten zijn een belangrijke productcategorie geworden binnen de productieactiviteiten van GW Precision.
De productiecapaciteit van het bedrijf combineert materiaalinspectie, warmtebehandeling, grootschalige precisiebewerking, maatinspectie en kwaliteitscontrole. Het gebruik van verticale bewerkingscentra, portaalbewerkingscentra en horizontale bewerkingscentra ondersteunt de bewerking van grote structurele lagercomponenten.
Door middel van procesplanning en computergestuurde optimalisatie van de bewerking kan het productieproces worden georganiseerd rond de specifieke structurele en dimensionale eisen van steunlagerkasten.
Voor toepassingen in warmwalserijen biedt de keuze voor ZG35CrMoV gietstaal, gecontroleerde warmtebehandeling, precisiebewerking, inspectie van lagergaten en meting van het montageoppervlak een gecoördineerde productieaanpak voor steunlagerhuizen aan de transmissiezijde.
Voor maatwerk kunnen de componentconfiguratie en fabricageparameters worden afgestemd op het model van de warmwalserij van de klant, de walskracht, de walsnelheid, de opstelling van de steunrollen en de installatie-eisen.